Seri üretimde bir parçanın sertliği, ısıl işlem kalitesi veya yüzeyindeki küçük bir çatlak, sahada kırılan bir aks, garanti talebi ya da geri çağırma olarak geri döner. Klasik yaklaşımda her partiden birkaç numune kesilip sertlik ölçülür; ancak numunenin sağlam çıkması, partinin tamamının sağlam olduğu anlamına gelmez. İndüksiyon bobinindeki bir arıza, fırındaki bir sıcaklık sapması veya karışan bir malzeme partisi, numunelerin arasında kalan yüzlerce parçayı etkileyebilir.
Eddy current (girdap akımı) sorting ve çatlak kontrolü, bu riski üretim hızında, parçaya dokunmadan ve parçaların %100’ünde kontrol ederek ortadan kaldırır. Bu rehberde yöntemin nasıl çalıştığını, hangi hataları ayırdığını, gerçek parça örneklerini ve yatırım kararı öncesi atılması gereken adımları anlatıyoruz.
Eddy current sorting nedir?
Eddy current sorting, iletken bir parçanın bir bobin veya prob içinden geçirilmesiyle oluşan girdap akımlarının ölçülmesine dayanır. Parçanın elektriksel iletkenliği ve manyetik geçirgenliği; mikroyapıya, sertliğe, ısıl işlem durumuna, alaşıma ve geometriye bağlıdır. Isıl işlem görmemiş, yumuşak kalmış, sertleştirme derinliği farklı veya yanlış malzemeden üretilmiş bir parça, bobinde iyi parçadan farklı bir imza bırakır.
Modern sorting cihazları bu imzayı aynı anda birden fazla frekansta ölçer. Düşük frekanslar parçanın derinliğine, yüksek frekanslar yüzeye yakın bölgeye bakar. Örneğin Criterion ST-11, 5 Hz – 4 MHz aralığında 8 frekansa kadar test yaparak tek ölçümde birden fazla ret koşulunu ayırır. Cihaz, yalnızca sağlam üretim parçalarıyla öğretilir; iyi parçaların oluşturduğu bölgenin dışına düşen her parça ayrılır.
Sorting ile ayrılabilen başlıca hatalar
- Isıl işlem doğrulama: sertleştirilmiş / sertleştirilmemiş parça, eksik veya aşırı ısıl işlem, yumuşak kalmış uç
- Sertlik kontrolü: yanlış sertlik aralığındaki parçalar
- Case depth ve case pattern: sertleştirme derinliği ve deseninde sapma
- Malzeme karışıklığı: farklı alaşım veya kalitedeki parçaların karışması
- Diş ve özellik kontrolü: dişin varlığı ve doğruluğu, spline kalitesi, iç ve dış çap özellikleri
- Montaj doğrulama: eksik, yanlış veya yumuşak bileşen (örneğin rulmanda yumuşak bilye)
Eddy current ile çatlak kontrolü
Çatlak kontrolünde amaç, malzeme yapısını değil, yüzeydeki veya yüzeye yakın süreksizlikleri bulmaktır. Çatlak, girdap akımlarının yolunu keser ve prob sinyalinde ani bir değişim oluşturur. Dönen problar, kalem problar ve parçaya özel bobinlerle dövme, döküm ve işlenmiş parçalardaki yorulma, taşlama ve ısıl işlem çatlakları üretim hızında tespit edilir. Çubuk, boru ve tel gibi sürekli malzemeler de bobin içinden geçirilerek kesintisiz kontrol edilir.
Criterion CR-11, 10 kHz – 4 MHz aralığında çalışan, yüksek sinyal/gürültü oranıyla en küçük hataları yakalayan bir çatlak test cihazıdır. Elips, kare, altıgen veya otomatik alarm şekilleri, iyi parçaların gereksiz yere reddedilmesini önler; şerit grafik görünümü test verisini inceleyip hata yanıtını optimize etmeyi kolaylaştırır.
Sorting mi, çatlak kontrolü mü?
| Kriter | Eddy current sorting (ST-11) | Eddy current çatlak kontrolü (CR-11) |
|---|---|---|
| Amaç | Isıl işlem, sertlik, malzeme yapısı ve karışıklık | Çatlak ve yüzey hataları |
| Frekans | 5 Hz – 4 MHz, 8 frekansa kadar | 10 kHz – 4 MHz, tek frekans |
| Prob tipi | Parçayı saran bobin veya parçaya özel prob | Dönen prob, kalem prob, özel bobin |
| Tipik parçalar | Aks, CVJ mili, dişli, rulman, braket, klips | Pompa rotoru, dişli, şaft, rotil, çubuk, boru, tel |
| Hattaki çıktı | Geçer / kalır ve ret sebebi | Geçer / kalır, hata sinyali |
Birçok üretim hattında iki kontrol aynı istasyonda yapılır: önce ısıl işlem ve malzeme doğrulanır, ardından kritik bölgeler çatlak için taranır.
Gerçek parçalardan uygulama örnekleri
Eddy current sorting ve çatlak kontrolü özellikle otomotiv ve güç aktarma parçalarında yaygın olarak kullanılır:
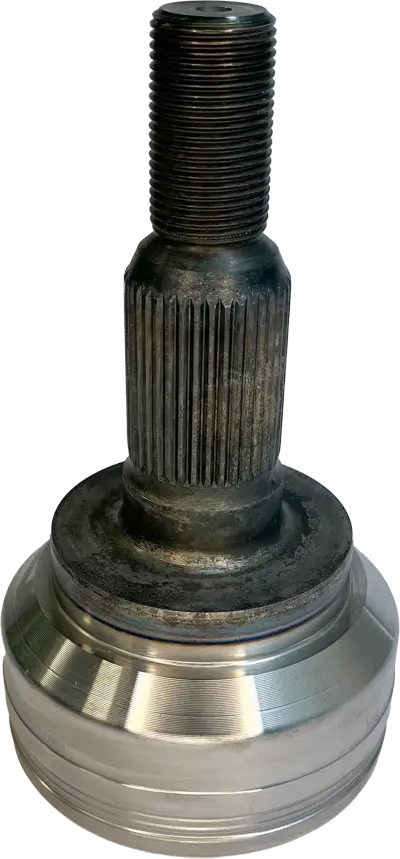
- Homokinetik (CVJ) mil: ısıl işlem doğrulama, çatlak testi, diş tavlama ve spline kalite kontrolü
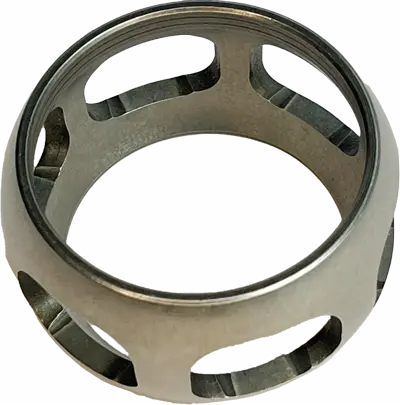
- Rulman kafesi ve rulman göbeği: çatlak testi ve ısıl işlem doğrulama
- Rotil pimi (ball stud): sertlik, çatlak ve diş kontrolü
- Pinyon dişliler ve zincir dişlisi: ısıl işlem ve çatlak tespiti
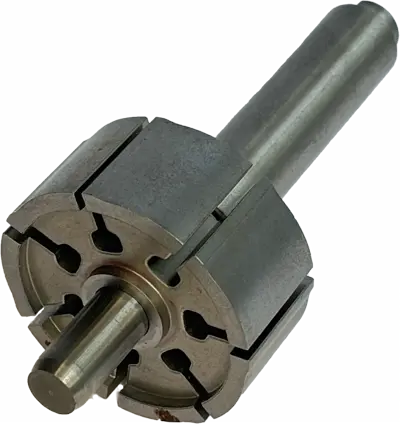
- Pompa rotoru ve pompa mili: çatlak tespiti ve sertlik doğrulama
- Koltuk ayar braketi, yaylı klips, kilit parçaları: ısıl işlem ve sertlik kontrolü
- Diferansiyel kutusu, büyük somun, eksantrik kapağı: diş doğrulama
- Hava yastığı şişirici: patlama diski kontrolü
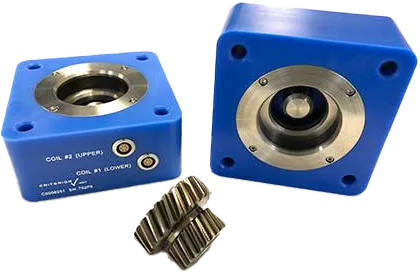
Parçaya özel prob ve bobin tasarımı
Doğru sonuç, doğru prob ile başlar. Dişli ısıl işlem doğrulaması için çok bölgeli bobinler, şaft sertliği için parçayı saran bobinler, rulman dış bileziği için sertlik ve case pattern probları, iç çaplar için kalem ve dönen problar parçanın geometrisine göre tasarlanır. Bu sayede aynı parçanın farklı bölgeleri ayrı ayrı değerlendirilir.
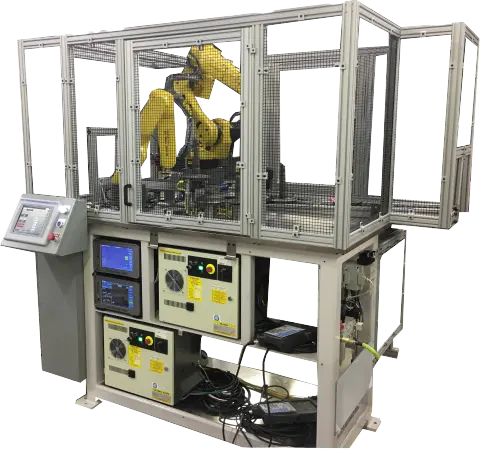
Otomatik istasyonlar ve hat entegrasyonu
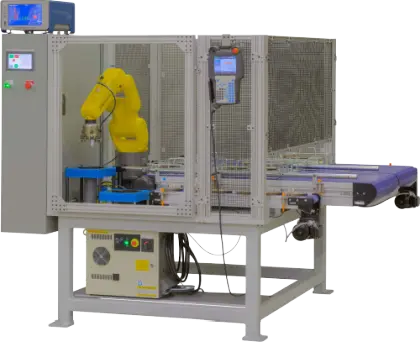
Eddy current cihazları TCP/IP ve dijital endüstriyel I/O ile PLC’ye bağlanır; robotlar, konveyörler ve ayırma kapakları ile tam otomatik istasyonlar kurulur. Robot parçayı bobine yerleştirir, cihaz saniyeler içinde karar verir, hatalı parça ayrı bir hatta yönlendirilir ve tüm sonuçlar kayıt altına alınır. Şanzıman mili ve dişlisi, aks ve spline gibi parçalar için çift robotlu, çok noktada test yapan istasyonlar yaygındır.
Yatırım kararı öncesi 5 adım
- Riski tanımlayın: Hangi hata (ısıl işlem, sertlik, malzeme karışıklığı, çatlak) müşteriye ulaşırsa en büyük maliyeti yaratır?
- Fizibilite çalışması: Sağlam ve bilinen hatalı parçalarınızla yöntemin hatayı güvenle ayırıp ayırmadığını test edin. Criterion NDT, kendi üretim parçalarınızla fizibilite çalışması sunar; NEXSEN bu süreci Türkiye’den yürütür.
- Prob ve bobin seçimi: Parça geometrisine ve kontrol edilecek bölgelere göre standart veya özel prob belirleyin.
- Hat entegrasyonu: Çevrim süresi, parça besleme, ayırma ve PLC haberleşmesini planlayın.
- Doğrulama ve eğitim: Devreye alma sonrası periyodik referans parça kontrolü ve operatör eğitimi ile sistemin güvenilirliğini sürdürün.
Eddy current sorting, tahribatlı sertlik ve metalografi testlerinin yerini tamamen almaz; bu testler referans ve periyodik doğrulama için kullanılmaya devam eder. Farkı, kontrolün numuneden parçaların tamamına taşınmasıdır.
Sık sorulan sorular
Eddy current sorting sertlik ölçer mi?
Eddy current doğrudan HRC değeri vermez; parçanın elektromanyetik imzasını, bilinen sağlam ve hatalı parçalarla karşılaştırır. Sertlik, ısıl işlem ve mikroyapı bu imzayı değiştirdiği için yanlış sertlikteki veya ısıl işlemi eksik parçalar güvenilir şekilde ayrılır.
Hangi malzemelerde kullanılır?
Çelik, dökme demir, alüminyum, bakır ve titanyum gibi iletken malzemelerde kullanılır. En yaygın uygulama, ısıl işlem görmüş çelik otomotiv parçalarıdır.
Hat hızında çalışır mı?
Evet. Test saniyeler içinde tamamlanır ve sonuç PLC’ye anında iletilir; parçaların %100’ü üretim hızında kontrol edilir.
NEXSEN ve Criterion NDT
NEXSEN, Criterion NDT ürünlerini Türkiye’de sunar. ST-11 eddy current sorting cihazı ve CR-11 eddy current çatlak test cihazı için fizibilite, prob seçimi, hat entegrasyonu, eğitim ve servis desteği veriyoruz. Diğer çözümler için Eddy Current Testi ve Online / Inline Sistemler sayfalarımıza göz atın. Parçanızla ücretsiz fizibilite görüşmesi için bize ulaşın.